+86-18822752257
-
-
service@profile-bending.com
-
中国天津市武清区大良鎮興良街11号
+86-18822752257
service@profile-bending.com
中国天津市武清区大良鎮興良街11号


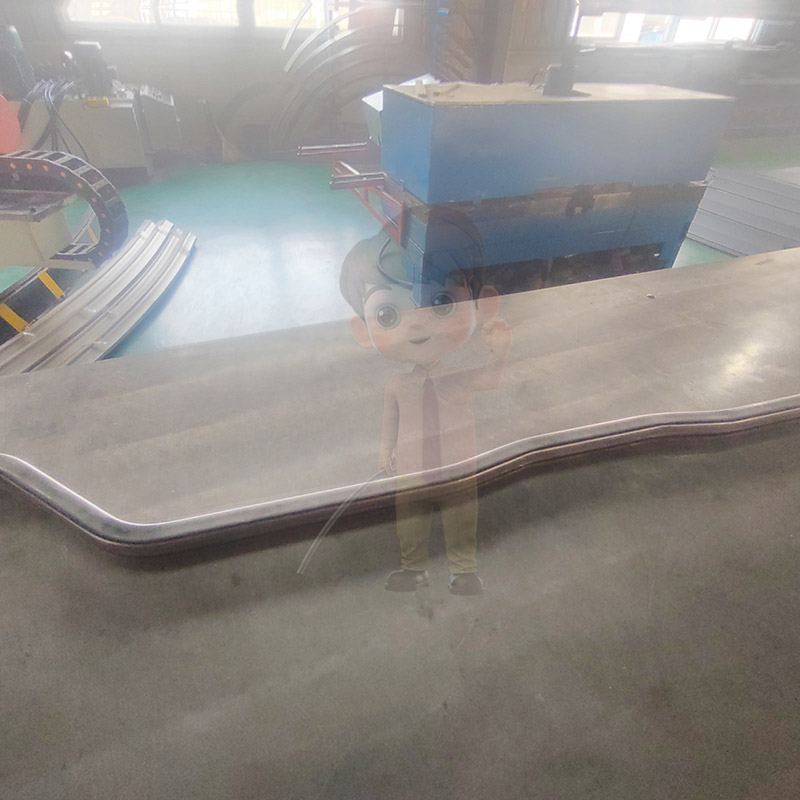
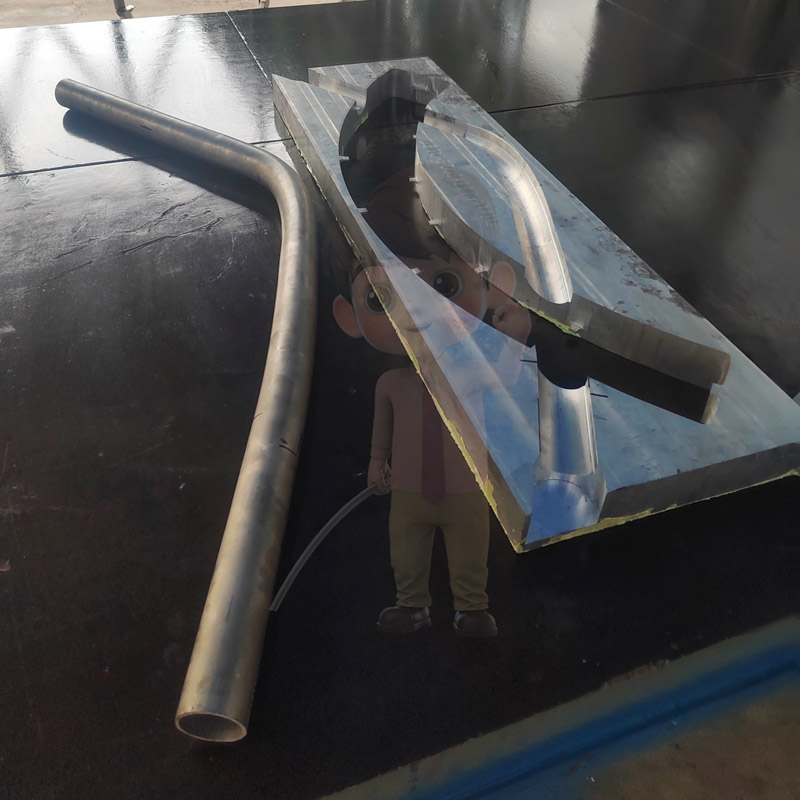
現代の建築設計が個性化・多様化の方向へと進むにつれ、弧状の窓やドア、円弧型のカーテンウォール、異形の装飾構造の応用がますます広がっている。窓枠やドアの曲げ加工は、断面材を曲線形状に成形するための重要な工程であり、さまざまな建築プロジェクトにおける曲率、寸法、外観に関する設計要件を満たすことができる。しかし、断面材を曲げる過程では、反発(リバウンド)、ねじれ、しわ、表面の傷、断面変形などの問題が生じやすく、これらは窓やドアの取り付け精度および全体的な美観に直接影響を与える。そのため、窓・ドアの曲げ加工における品質管理を適切に行うには、原材料の選定、加工プロセス、設備の調整、工程検査から完成品検査に至るまで、複数の段階において包括的な品質管理体制を構築し、加工製品が設計および使用要件を満たすことを確実にする必要がある。
一、原材料の品質を厳密に管理し、加工の基礎を固める
原材料の品質は、窓・ドアの曲げ加工結果に大きな影響を与える重要な要素である。材質、断面構造、力学的特性が異なる断面材は、曲げ加工中に示す延展性、反発度合い、変形抵抗能力に明確な差異が見られる。材料の選定が不適切であれば、加工設備や操作技術が成熟している場合でも、亀裂、局所的な変形、成形精度不足などの問題が生じる可能性がある。
実際の生産では、窓・ドアの設計要件に応じて、アルミニウム合金断面材、鋼材その他の金属材料を選定し、特に材料の銘柄、仕様サイズ、肉厚、表面品質および関連する品質証明書を重点的に確認する必要がある。アルミニウム合金製の窓・ドア用断面材については、さらに合金状態および断面構造を考慮し、目標とする曲げ半径および加工方法に適しているかを評価すべきである。
また、断面材の表面に傷、くぼみ、亀裂、異常な酸化などの欠陥がないかを点検する必要がある。塗装、陽極酸化、その他の表面処理層を施した断面材については、曲げ加工時のコーティングの適応性にも注意を払い、成形後にコーティングの割れ、剥離、顕著な色むらが生じないよう配慮しなければならない。
加工前には、材料を分類して保管し、異なる仕様の断面材が混在しないようにするとともに、ロット識別および品質記録をしっかり行い、原材料の問題が完成品の品質に及ぼす影響を源流から低減する。
二、適切な曲げ加工プロセスを策定し、曲率と寸法精度を確保する
窓・ドアの曲げ加工の核心は、適切な加工パラメータを通じて、断面材が設計上の要求を満たす曲率を得ると同時に、可能な限り元の断面形状および構造性能を維持することにある。
加工前に、技術者は断面材の材質、断面寸法、肉厚、目標曲げ半径および製品の構造的特徴に基づき、適切な加工計画を立案する必要がある。複雑な曲線や断面構造が弱い断面材については、事前に曲げ加工の難易度を評価し、必要に応じて試験曲げを行い、適切な加工パラメータを決定すべきである。
加工工程中では、曲げ速度、荷重、金型の適合状態および断面材の位置決め精度を重点的に管理する必要がある。パラメータ設定が不適切だと、断面材に局所的な応力集中が生じ、しわ、ねじれ、断面の崩壊などの欠陥が発生する可能性がある。高い寸法精度が求められる製品については、段階的な調整と試作による検証を行うことで、一括加工による材料の無駄を防ぐべきである。
さらに、金属材料の弾性反発特性を十分に考慮する必要がある。断面材の荷重解除後、実際の曲率は加工中の状態と異なる場合があり、そのため材料特性および実際の試験曲げ結果に基づいて適切な補償を行う必要がある。反発補償は、経験的な推測に頼るのではなく、測定および加工プロセスの検証に基づいて行うべきである。
三、加工設備および金型を点検し、生産の安定性を確保する
設備の状態および金型の精度は、窓・ドアの曲げ加工品質に影響を与えるもう一つの重要な要因である。曲げ加工装置の動作不安定、クランプの位置決め誤差、または金型の摩耗などは、断面材の曲げが均一でなくなる原因となり、最終的な寸法および外観に悪影響を及ぼす可能性がある。
正式な加工開始前に、設備のクランプ機構、駆動システム、位置決め装置および制御システムを点検し、各部品が正常に作動していること、またクランプ力が加工要件に合致していることを確認する必要がある。専用金型を用いた加工方法の場合、金型表面が滑らかであるか、輪郭が正確であるか、また金型と断面形状が適合しているかを確認する必要がある。
金型と材の接触部分は清潔に保ち、金属くずやほこりなどの異物による表面の圧痕や傷を防ぐべきである。表面損傷が生じやすい装飾用材については、工程要件に応じて適切な保護材を使用したり、接触部の保護対策を講じる必要がある。
製造工程中は、定期的に設備の位置決め精度およびクランプ状態を点検し、異常があれば速やかに調整を行う。設備の点検制度および金型のメンテナンス体制を確立することで、設備要因による加工誤差を低減し、量産時の一貫性を高めることができる。

四、工程検査を強化し、加工誤差を早期発見・是正する
窓・ドアの曲げ加工では、完成品検査に頼るだけでなく、加工過程において必要な検査段階を設けることが重要である。特に新製品の試作、金型交換、設備調整、または材料ロット変更の際には、初品検査および工程監視をさらに強化する必要がある。
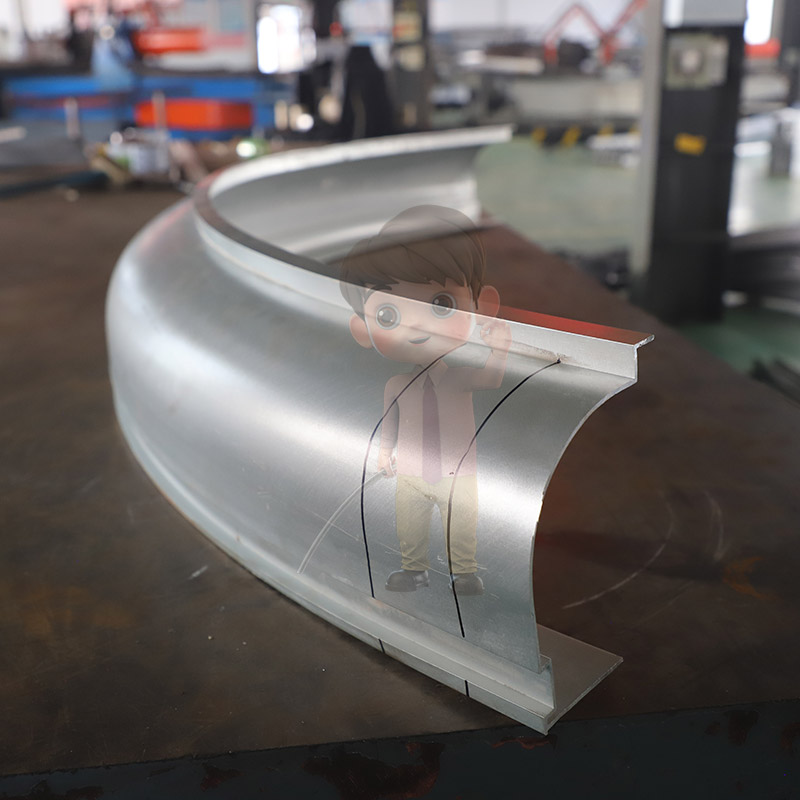
初品加工完了後は、設計図面に基づき、曲げ半径、弧長、端部寸法、断面形状および重要な位置決め寸法を確認する。円弧形材については、適切な測定工具、弧度テンプレートまたは専用検具を用いて比較し、製品が設計要求を満たしていることを確認した上で、量産を開始する。
量産期間中は、生産計画に従って抜き取り検査または巡回検査を行い、材の局部的なしわ、断面のねじれ、縁の亀裂、表面の傷、弧度の不均一などに特に注意を払う。寸法偏差が徐々に大きくなる場合は、速やかに設備状態、材料の差異、工程パラメータを点検し、不良品の連続発生を防止する。
弧形の窓・ドア組立部品については、材同士の接合関係も考慮する必要がある。単体の材が寸法合格であっても、組み立て後の全体構造が必ずしも要求を満たすとは限らないため、必要に応じて試し組立を行い、接続位置、角部の隙間、全体の輪郭の整合性を確認する。
五、完成品検査を徹底し、外観および取付性能を確保する
完成品検査は、窓・ドアの曲げ加工における品質管理の重要な工程である。検査内容は寸法精度に加え、外観品質、断面の完全性、およびその後の組立適性までを含める必要がある。
まず、設計図面、技術契約および適用される製品規格に基づき、完成品の弧度、長さ、端部寸法および関連する幾何学的パラメータを確認する。測定時には適切な測定器具を使用し、測定方法を統一して、測定基準の違いによる判断誤差を避ける。
次に、完成品表面を全面的に点検し、使用および外観に影響を与える明らかな傷、圧痕、亀裂、しわ、塗膜損傷などの欠陥がないことを確認する。特殊な装飾要件を持つ材については、表面の色調、光沢、処理層がプロジェクト要求に合致しているかも確認する。
最後に、窓・ドアの取付要件に合わせて、材の組立適性を検証する。接合、フレーム組立、ガラスとの配合が必要な製品については、接続位置、加工余裕、全体の弧線の連続性に注目し、必要に応じて試し取付検証を行う。検査合格後は、製品の識別、品質記録および保護包装を適切に行い、輸送や搬送中の二次損傷を防ぐ。
六、完備された品質管理体制を構築し、加工レベルを継続的に向上させる
窓・ドアの曲げ加工における品質管理は、生産プロセス全体を通じて行われる体系的な業務である。企業は明確な加工工程書、検査基準および操作手順を策定し、原材料受入、設備メンテナンス、初品確認、工程抜き取り検査、完成品出荷などの各工程を統一管理する必要がある。
同時に、作業員および検査員に対する技能訓練を強化し、異なる材の加工特性、一般的な欠陥およびそれに対応する処理方法を熟知させる。繰り返し発生する品質問題については、原因分析および改善記録をしっかり行い、工程パラメータの最適化、設備状態の調整、または作業手順の改善を迅速に実施する。
生産管理においては、ロット追跡メカニズムを構築し、材料の出所、設備番号、加工パラメータおよび検査結果を記録することで、後の品質分析の根拠を提供できる。複雑な曲線形状や高精度加工プロジェクトについては、デジタル測定、コンピュータ支援設計(CAD)およびプロセスシミュレーションなどの技術を組み合わせることで、加工計画の正確性と生産効率を向上させることができる。
ドア・窓用のベンディング加工の品質は、加工設備や操作技術だけでなく、原材料の性能、加工パラメータ、金型の状態、検査管理とも密接に関係している。素材選定から完成品検査に至るまでの全工程で品質管理を徹底し、加工中に発生するさまざまな問題を早期に発見・解決することで、材質の変形や表面欠陥を効果的に低減でき、曲率精度と製品の一貫性を高めることができる。これにより、建築用ドア・窓工事に対してより信頼性が高く、美観に優れ、設計要件を満たす加工製品を提供することが可能となる。